一、钢筋原材、半成品堆码混乱,标识标牌缺失: 1.防治做法:堆放场地需进行硬化处理,设置排水坡度避免积水,制作工具式钢筋堆放架,按钢筋规格、型号、厂别、检验状态(待检、合格、不合格)分区分类堆放,堆放高度不宜超过1.5m,防止钢筋变形、锈蚀。钢筋加工场地显著位置悬挂钢筋加工量化质量控制标牌,明确各规格钢筋的加工尺寸、弯折角度、丝头要求等量化标准,便于操作人员对照施工。 2.地下室顶板堆载前,必须编制专项施工方案并进行荷载计算,明确堆载位置、堆载量及堆放顺序,严格按照方案执行,避免堆载过大导致顶板开裂。建立钢筋半成品待检区和合格区,半成品加工完成后,及时组织检查,合格后放入合格区并做好标识,不合格品立即返工重做,严禁不合格半成品流入下道工序。建立完善的钢筋物项标识牌、钢筋半成品使用料牌,标识需明确工程名称、使用部位、钢筋规格、型号、数量、加工日期、检验状态等信息,确保可追溯。 二、钢筋原材未检验: 1.防治做法:钢筋原材进场后,必须先进行外观检查和质量证明文件核查,合格后立即按规范要求取样复试,严禁未检验或检验不合格钢筋用于工程。拉伸试验每组取2根,长度分别约为500mm(用于抗拉强度、断后伸长率检测)和350mm(用于屈服强度检测);弯曲试验每组取2根,长度约为350mm(具体以检测机构要求为准)。 2.取样批量严格遵循规范:同一厂别、同一炉号、同一规格、同一交货状态的钢筋,每60t为一个验收批,不足60t也按一批计。盘圆钢筋试件需取自不同盘,直条钢筋需在任选的两根或两根以上钢筋上截取,确保试样具有代表性。复试合格后,方可组织钢筋进场使用;复试不合格的,需加倍取样复检,复检仍不合格的,立即退场处理,并做好退场记录。 三、箍筋平直段长度不合格: 1.防治做法:箍筋加工前,技术人员需编制详细的技术交底文件和加工翻样图,明确箍筋的尺寸、弯折角度、平直段长度等要求,交底至每一位操作人员,确保施工人员清晰掌握标准。设计有专门要求的结构构件,箍筋平直段长度需严格符合设计要求;有抗震设防要求的构件,箍筋弯折后平直段长度不应小于箍筋直径的10倍和75mm两者之中的较大值,确保抗震延性满足要求。 2.箍筋加工优先采用数控弯箍机,精准控制弯折角度和平直段长度,减少人工操作误差。若采用场外加工,需建立定期驻场检查制度,安排专人定期到场检查箍筋加工过程,重点核查平直段长度、弯折角度等关键参数,严禁过程中不检查、仅在半成品进场时验收,确保加工质量全程可控。
四、钢筋弯折弯弧内直径不合格: 1.防治做法:钢筋弯折的弯弧内直径D需严格遵循以下规范要求,严禁随意弯折: ①光圆钢筋不应小于钢筋直径的2.5倍; ②335MPa级、400MPa级带肋钢筋,不应小于钢筋直径的4倍; ③500MPa级带肋钢筋,当直径d≤25mm时,不应小于钢筋直径的6倍;当直径d>25mm时,不应小于钢筋直径的7倍; ④位于框架结构顶层端节点处的梁上部纵向钢筋和柱外侧纵向钢筋,在节点角部弯折处,当钢筋直径d≤25mm时,不应小于钢筋直径的12倍;当直径d>25mm时,不应小于钢筋直径的16倍; ⑤箍筋弯折处尚不应小于纵向受力钢筋直径;箍筋弯折处纵向受力钢筋为搭接或并筋时,应按钢筋实际排布情况确定箍筋弯弧内直径,避免箍筋与纵向钢筋冲突。 2.钢筋加工场地需配备成套弯心轴,根据不同规格钢筋的弯弧内直径要求,选用对应的弯心轴,避免混用。制作专用的钢筋弯弧内直径检查小工具,每加工一批钢筋,随机抽取试件进行检查验收,不合格的立即返工,确保弯弧内直径符合规范。若采用场外加工,需建立定期驻场检查制度,定期到场检查加工过程,严禁仅在半成品进场时验收。 五、电渣压力焊钢筋焊包不饱满、偏心、未顺肋: 1.防治做法:正式焊接前,必须进行焊接工艺试验,确定合理的焊接参数(焊接电流、焊接时间、顶压力度等),经试验合格后,方可正式焊接,严禁未做工艺试验直接焊接。焊接完成后,焊包质量需符合以下要求:四周焊包凸出钢筋表面的高度,当钢筋直径为25mm及以下时,不得小于4mm;当钢筋直径为28mm及以上时,不得小于6mm,焊包需均匀、饱满,无夹渣、气孔、裂纹等缺陷。 2.焊接过程中,需确保钢筋与电极接触良好,无烧伤缺陷,避免因接触不良导致焊包不饱满。接头处的弯折角度不得大于2°,接头处的轴线偏移不得大于1mm,若出现偏心、弯折超标,需立即切除接头重新焊接。焊接完成后,安排专人及时清理焊渣,清理后再次检查焊包质量,确保符合要求;焊接人员需持证上岗,严禁无证操作,焊接过程中做好焊接记录。 六、墙柱钢筋偏位: 1.防治做法:根据钢筋偏位尺寸,采取针对性处理措施,严禁随意切割、弯折钢筋,处理后需经建设、监理单位验收合格后方可进行下道工序:
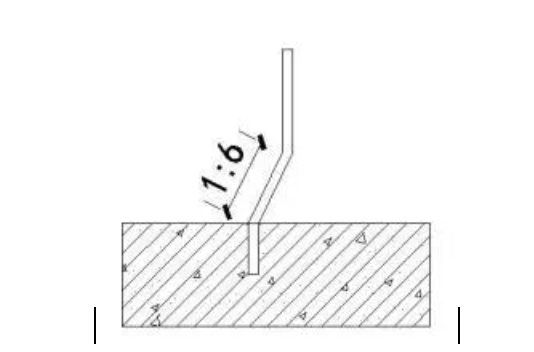
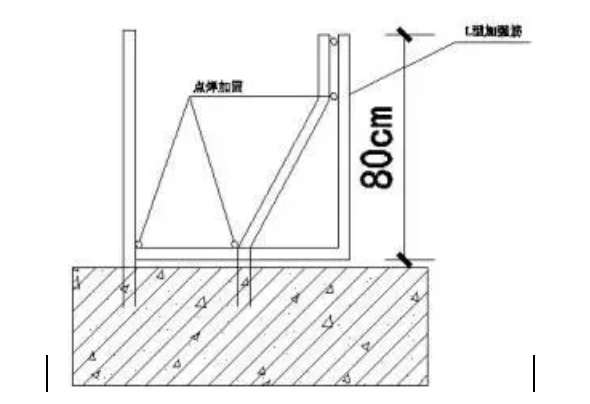
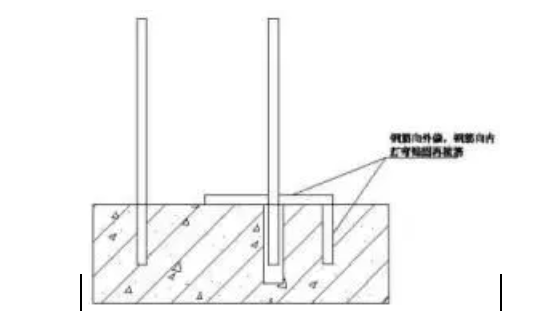
①钢筋偏位小于5mm:在规范允许范围内,可不进行处理,但需做好记录,后续施工中加强防护,避免再次偏位; ②钢筋偏位5mm~25mm:当偏位不超出保护层厚度时,按国标图集22G101-1中柱钢筋在楼面变截面时的钢筋弯曲做法,直接按照1:6的比例在结构面缓慢调整钢筋,调整过程中避免钢筋产生裂纹、损伤; ③钢筋偏位25mm~50mm且向内偏时:可直接在楼面上按1:6比例调整钢筋,调整后确保模板支设顺利,同时采取钢筋根部绑扎和点焊钢筋的方法进行加固,加筋直径选用14mm,加筋需与打弯的钢筋绑扎搭接牢固,搭接长度符合规范要求; ④钢筋偏位25mm~50mm且向外偏,超过保护层、结构截面无法局部加大处理时:可将偏位钢筋打弯锚固,割除长出部分原钢筋(切割需平整,无毛刺),再采用植筋的方法在设计位置植入相同规格的钢筋,植筋质量需符合要求;
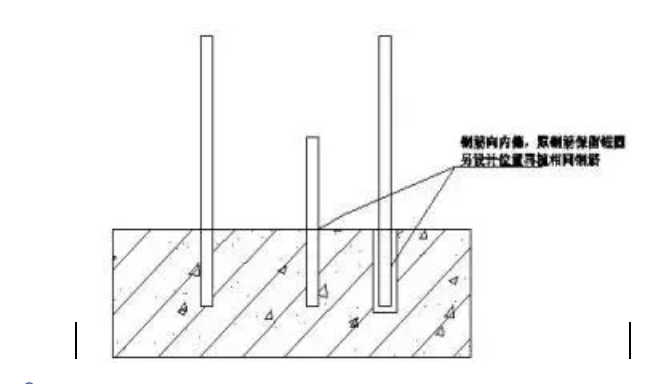
⑤钢筋偏位大于50mm且向内偏时:保留偏位原钢筋(不得随意切除),在设计位置采用植筋的方法处理,植筋锚固长度可与现浇混凝土钢筋锚固设计长度相同,或按《混凝土结构加固设计规范》GB50367-2006中植筋技术相关要求,计算植筋深度设计值,确保植筋牢固可靠。 七、直螺纹钢筋原材未采用专用切断机切平: 1.防治做法:直螺纹钢筋原材切割必须采用专用切断设备,根据施工现场环境选择合适的器具,优先选用带锯、砂轮锯或带圆弧形刀片的专用钢筋切断机,严禁使用普通切断机或气割切割,避免钢筋切口歪斜、有毛刺、马蹄形,影响丝头加工质量。 2.钢筋切割前,需调试切断机器,检查切片、钢筋切断刀头的完好性和安装精度,确保切割设备正常运行;检查钢筋原材限位装置是否完善、牢固,切割时将钢筋原材垂直于切断工具断面放置,固定牢固,避免切割过程中钢筋发生位移,确保切口平整、垂直于钢筋轴线。若采用场外加工,需建立定期驻场检查制度,安排专人定期到场检查钢筋切割质量,严禁过程中不检查、仅在半成品进场时验收,确保切口质量符合丝头加工要求。 八、直螺纹丝头长度、丝扣完整有效性不符合要求: 1.防治做法:直螺纹丝头长度、丝头完整有效扣数,必须符合厂家产品设计要求及型式检验报告规定,不得随意调整丝头长度。丝头长度需严格控制在1/2套筒长度+1mm范围内,且不大于1/2套筒长度+2p(p为丝头螺距),确保套筒连接后,丝头能充分咬合,受力均匀。
2.钢筋丝头宜满足6f级精度要求,加工完成后,采用专用直螺纹量规进行检验,通规应能顺利旋入并达到要求的拧入长度,止规旋入不得超过3p,检验合格后方可进行下一道工序。可采用自制钢筋丝头检查工具,辅助检查丝头长度及有效扣数,提高检查效率和准确性。若采用场外加工,需建立定期驻场检查制度,定期到场检查丝头加工过程,严禁过程中不检查、仅在半成品进场时验收。 3.丝头检查验收合格后,按规格、型号及使用部位分类码放,及时用专用保护帽盖好丝头,做好防护措施,避免丝头锈蚀、损坏、沾污,影响连接质量。 九、钢筋马凳筋、保护层垫块垫设不规范: 1.防治做法:严格按照施工方案及规范要求设置钢筋保护层垫块和马凳筋,根据板厚及板筋保护层厚度,制作规格匹配的马凳筋(或采用成品马凳筋),马凳筋的材质、尺寸、间距需经验算确定,确保能有效支撑钢筋,避免浇筑混凝土时钢筋下沉、位移。 2.筏板基础底板宜采用钢筋或工字钢支架支撑钢筋,支架的参数(间距、截面尺寸等)需经过荷载验算确定,制作及焊接质量满足要求,支架底部需垫设垫块,避免支架直接接触基础垫层,导致钢筋锈蚀。楼板马凳筋支架可选用成品马凳,根据楼板厚度选用对应高度的马凳筋,放置均匀、牢固;梁底及梁侧需放置质量合格的混凝土垫块(垫块强度不低于构件混凝土强度),垫块间距控制在500~800mm,梁二排筋采用短钢筋头与主筋一同绑扎的方式,控制二排筋间距和保护层厚度。 3.重点构件专项要求: ①悬挑板应在根部及端部各加设一道马凳筋,中间马凳筋按不大于0.8m的间距均匀布置,确保悬挑板钢筋不下沉; ②后浇带、施工缝处可采用梳子板控制板筋间距及钢筋保护层厚度,后浇带、施工缝位置的马凳筋需通长设置,不得断开,确保钢筋位置准确。 4.混凝土浇筑前,搭设专用操作马道,严禁施工人员直接踩踏板面钢筋;安排专人担任钢筋看工,浇筑过程中全程旁站,及时校正移位、下沉的钢筋和垫块,确保钢筋保护层厚度及钢筋位置符合设计要求。