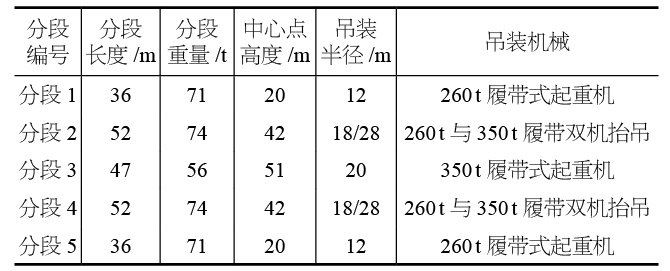
1 工程概况 本工程共有拱形主桁架10榀,跨度188 m,间距34.75 m+42 m×7+34.75 m,最高点标高58.550 m,中间8榀横截面为倒梯形、端头两榀横截面为矩形,桁架两端与混凝土承台上的抗震球铰支座连接。次桁架共93榀,与主桁架相贯连接,横截面为倒三角形。山墙桁架位于煤棚两端,共16榀,横截面为三角形,底部通过固定铰支座与混凝土承台连 接。桁架杆件截面为70 mm×4 mm~620 mm×30 mm,材质为Q355B。主体表面采用覆盖膜结构。 2 施工方法选择 在大跨预应力管桁架施工领域,目前可供选择的施工方法主要包括累计滑移和分段滑移、整体提升和分段提升、内扩法和外扩法、移动支架和无支架、全支撑脚手架、顶升、折叠展开、分段吊装等。虽然方法较多,但最终采用的方法取决于工程特点和现场实际情况。 (1)场地外侧情况。煤棚钢结构两侧道路较窄,是进出卸煤码头的必经之地,不能长时间阻断。同时两端山墙外侧配套土建结构已经施工完毕。 (2)场地内部情况。斗轮机轨道已经施工完成,现场被分割成3个施工机械不能自由通行的独立区域。如果主桁架采用整体拼装的方法,受斗轮机轨道的影响,场地内部上下2个区域都无法容纳完整的主桁架,即主桁架和斗轮机轨道都会受到干扰。中间虽然能够容纳完整的主桁架,但会造成主桁架不能流水作业,阻挡中间区域的起重机行走路线,同时增加两端分段构件倒运难度,影响次桁架的拼装倒运。 (3)地面情况。工程地常年高温潮湿多雨,现场是非硬化地面,雨后地面非常泥泞。 (4)工程地处台风高发区,会面临台风袭扰,对施工安全措施的要求非常高。 从上述情况分析可知,现场已不具备滑移和提升的条件,因此经过工期、成本的综合研判,最终确定施工方法:主桁架采用分段拼装、分段吊装,接口位置采用塔式标准节支撑;次桁架采用整体拼装、整体吊装;山墙桁架采用整体拼装、整体吊装。 3 关键技术 3.1 结构分段及吊装机械选择 3.1.1 主桁架分段重量及吊装机械选择 主桁架分为5段,分段吊装使用机械及吊装参数见表1。 表1 吊装机械及相关参数 3.1.2 山墙桁架及次桁架 山墙桁架和次桁架重量小于对应区域的主桁架,且高度不高于对应主桁架,因此这些桁架不需要分段,同时上述机械可以满足这些构件的吊装要求。 3.1.3 吊装机械数量及位置 现场被斗轮机轨道分割成3个区域,因此每个区域需要布置1台履带式起重机,两侧各布置1台260 t履带式起重机,中间布置1台350 t履带式起重机。350 t履带式起重机布置在中间配合两侧260 t履带式起重机双机抬吊。 3.2 桁架拼装胎架布置及数量 主桁架分段数量为10榀×5段/榀=50段。制作5个主桁架拼装胎架,以确保同一榀主桁架的5个分段能同时开展拼装,以及5个分段吊装时能及时合龙便于预应力拉索的施工。 次桁架共93榀,山墙桁架16榀。次桁架和山墙桁架相对于中轴线各自对称布置,横截面呈三角形,因此制作了2个胎架,每个胎架呈对称结构,次桁架拼装胎架1可同时拼装4榀桁架,次桁架拼装胎架2可同时拼装2榀桁架。 3.3 主次桁架高精度拼装技术 本工程主桁架为弧形结构,长度较大;次桁架、山墙桁架为直线段,长度较短,相比之下,主桁架的拼装难度较大。 3.3.1 主桁架拼装措施 (1)拼装方式选择。主桁架采用图7所示的形态进行拼装,虽然可以减少吊装翻身的环节,但增加了拼装胎架材料的使用量和拼装难度。因此为提高拼装效率,降低拼装难度,需要为空间拱形桁架寻找基准面,尽量把空间控制单元转换成平面控制单元。根据桁架两侧上下弦杆中心线平行的特点,拼装时把桁架旋转90°,不仅简化了拼装胎架的形式和使用量,还减少了测量监控的工作量。 (2)拼装胎架形式。胎架由底座、立柱、钢托座、行走通道组成,材料主要是工字钢(I20、I10)、槽钢(槽10)、热轧H型钢(底座HW 300 mm×300 mm×10 mm×15 mm,立柱H 200 mm×100 mm×10 mm×6 mm×10 mm)等。立柱位置由主桁架上下弦杆的圆弧半径外扩300 mm确定;上下钢托座的顶面高差为弦杆的中心距。 (3)拼装顺序。选用25 t汽车式起重机作为主要的拼装机械。 1)用全站仪在两侧立柱上下钢托座上分别测放弦杆的控制边线,并焊接角钢作为限位。2)安放下部钢托座上的弦杆1和弦杆2,安装1和2之间的部分腹杆3,使之形成稳定单元。3)安放上部钢托座上的弦杆4和弦杆5,安装1和4、2和5、4和5之间的部分腹杆6、7、8,使之形成稳定的空间单元。4)安装4和5之间的部分腹杆9。5)补齐剩余的腹杆。 3.3.2 次桁架和山墙桁架拼装措施 次桁架和山墙桁架数量较多,因此需要采取措施减少拼装机械数量,降低措施材料量,减少场地占用面积,最大限度地节约成本、提高效率。 (1)拼装方式选择。根据次桁架和山墙桁架在平面中对称布置,以及结构截面为三角形的特点,可以同时对称拼装2榀次桁架或山墙桁架。次桁架和山墙桁架的胎架所需材料和主桁架胎架相同。 (2)拼装顺序。选用25 t汽车式起重机作为主要的拼装机械。 1)用全站仪在两侧立柱的上下钢托座上分别测放弦杆的控制边线,并焊接角钢作为限位。2)安放弦杆1和弦杆2,之后安装1和2之间的部分腹杆3,使之形成稳定的单元。3)安放上部钢托座上方的弦杆4,之后安装1和4之间的部分腹杆5。4)安放2和4之间的部分腹杆6。5)补齐剩余的腹杆。 3.3.3 拼装精度控制措施 主桁架拼装精度控制要点是桁架对接口空间位置、与次桁架或山墙桁架连接节点的位置、桁架分段长度的精度。 (1)弦杆曲率和分段长度精度控制措施。在拼装前根据弦杆分段情况从BIM模型中提取弦杆对接口处的三维坐标,并转换成拼装状态的坐标。在弦杆端头相应控制点位置粘贴反射片或用反射棱镜的方法,用全站仪监测该处的坐标。通过测量拼装后弦杆 两端的坐标控制桁架分段长度,通过控制中间若干点的坐标控制曲率。(2)腹杆定位措施。根据弦杆控制点,在BIM模型中量取腹杆相贯口控制边线与弦杆控制点的弦长,以此为依据在弦杆上测放控制边线,为避免误差积累,不能从一端向另一端累计测放,而应利用中间控制点向两侧测放。 3.4 主桁架吊装技术 主桁架的第1、第3、第5段采用单机吊装的方法,第2、第4段由于斗轮机轨道的影响,两侧的履带式起重机都无法占据合适的吊装位置,因此只能双机抬吊。吊装的风险点是桁架翻身、分段1和分段5大仰角起吊、双机抬吊的过程。 3.4.1 主桁架翻身 所有主桁架在吊装之前需要旋转90°,主桁架分段重量最轻56 t,最重74 t,长度36~52 m,而且截面非常大,翻身后最高点距地面高度达10 m,仅靠1台履带式起重机进行翻身作业风险极高,因此采取双机配合的方式翻身。根据翻身旋转方向,均采用双吊点,每侧吊点沿分段桁架的中心点对称布置。 3.4.2 大仰角起吊 分段1、分段5最大弧长36 m(下弦长30.6 m),重71 t,翻身构件最高点离地高度10.2 m。从构件翻身后的起始状态到就位时的设计状态需要空中旋转55°,单机操作风险较大,需要巧妙设计钢丝绳的长度和吊点位置,确保起吊过程安全和起吊后构件离开地面时空中姿态和设计状态吻合。钢丝绳的短绳长16 m,长绳长27 m。采用4点吊装,在构件起吊过程中,同侧两根短绳持续受力,当吊钩和长绳一侧的吊点距离等于长绳长度时,长绳开始受力,此时构件已旋转51°,一端已离地23.8 m。 3.4.3 双机抬吊 分段2和分段4长52 m、重74 t,翻身后构件最高点离地高度10.4 m,就位时构件两端高差18.5 m。采用4点吊装(每台机械2点),吊点布置在上弦两端节点位置。为降低抬吊风险隐患,在起吊过程中构件基本保持水平,两台起重机同步起钩协调转臂;当底端高度合适后,高端位置再起钩转臂完成构件就位。 3.4.4 单机吊装钢丝绳长度计算 单机吊装时,为减小构件调整就位时俯仰角度的工作量,应尽量确保构件起吊后的空中姿态和设计状态一致,因此需要精确计算钢丝绳的长度。 (1)建立分段桁架的BIM模型,在模型中标出桁架重心位置。(2)把模型调整至设计状态,画一条通过重心的铅直线。(3)在构件上选择吊点,在铅直线上选择一点作为吊钩的位置,画连接吊点和铅直线上点的线段,线段的长度即为钢丝绳的长度。(4)钢丝绳之间的夹角宜小于30°。 3.4.5 主桁架临时支撑措施 主桁架分段位置采用塔式标准节做支撑架,经计算选择规格1.4 m×1.4 m×2 m和1.4 m×1.4 m×2.2 m两种。底部标准节放置在可重复使用的混凝土底座上。底座尺寸为2 m×2 m×1 m,内部配筋,并设置十字交叉的两层H型钢,标准节和H型钢上表面的埋件焊接,底座与标准节一起转运。 主桁架的每个分段点设置两个支撑架(两个下弦各设置1个),支撑架顶部放置连通的操作平台。为节约成本,在3榀主桁架下设置支撑架,当吊装第4榀主桁架时,拆除第1榀主桁架(预应力已施加,卸载完毕)下的支撑架至第4榀,如此往复。 4 制约施工进度质量的关键细节处理方法 4.1 变截面锥管 在预应力大跨管桁架中,为节约用钢量,设计单位根据桁架上下弦主管应力变化在不同区域使用不同截面的钢管,之间采用锥管过渡。这些锥管如果加工滞后,现场装配进度将被严重制约。可利用现场直径较大的钢管余料做临时管代替锥管,临时管两端用钢板封口,长度等于锥管长度。 4.2 杆件密集交会节点更换为球节点 多管相贯节点由于腹杆之间存在二次或多次相贯,焊缝重叠区易产生应力集中,并且腹杆必须按照先细管后粗管的顺序安装,因此质量和进度不能保证。经与设计单位协商,部分符合条件的节点改成球节点,解决了多管相贯施工的难题。 4.3 二次相贯焊缝施工措施 在用钢量较经济的情况下,弦杆和腹杆的直径比值较小,同一节点腹杆粗管和细管之间直径比值接近,腹杆之间夹角较小,因此会存在大量腹杆二次或多次相贯的情况,虽然部分节点可以换成球节点,但仍有很多节点存在上述问题。 针对较大直径腹杆产生的大量隐蔽焊缝,以及二次或多次相贯焊缝存在的安装顺序问题,为确保相贯焊缝的质量和受力状态,一般要求隐蔽焊缝必须焊接,这就造成隐蔽焊缝未焊接完成前,其他杆件无法安装,影响施工进度。故可统计仅焊接隐蔽焊缝的平均时间t1和安装下一根腹杆的平均时间t2,取t1/t2的整数倍划分流水段,这样可以较大地提升拼装效率。 4.4 受相贯线先天构造的影响造成次桁架安装困难 次桁架同一根弦杆两端相贯口外形之间的长度差和对角线长度大于对应主桁架弦杆净距,因此理论上无法安装。相贯线加工误差和拼装时相贯口扭转误差,造成主次桁架连接时相贯节点存在较大缝隙或不匹配,对质量和进度会产生双重影响。 为此把该节点改成伸缩节点,即次桁架弦杆外设置套管。套管可以伸缩,安装时可规避相贯口的影响;同时套管可以转动,使相贯节点匹配紧密。为保证相贯口等强,套管除端头和次桁架弦杆焊接外,还开有长孔和次桁架弦杆焊接,长孔长度通过计算确定。 5 结束语 该工程以大跨度主桁架分段施工、次桁架和山墙桁架整体施工为基础,通过合理布置拼装胎架、采取适当的拼装方式和顺序、支撑架周转使用等措施,解决了施工难题,使大型吊装机械、拼装胎架、支撑架的配置达到合理的平衡点,实现了经济社会效益。